
The Final Drive : Guide de terrain au composant de puissance de déplacement de l'excavatrice
Si vous ne lisez que les chiffres par catégorie, le train de roulement semble être un seul élément parmi d'autres - une tranche d'un marché après-vente de 35 milliards de dollars qui grandit à mesure que les machines vieillissent. Mais le train de roulement n'est pas une seule chose, et le composant qui décide si une machine motrice peut se déplacer du tout ou du tout est le train d'entraînement. Cet article constitue un guide sur ce composant : le moteur hydraulique et la boîte de vitesse planétaire situés à l'extrémité de chaque piste, ce qu'il fait, pourquoi il échoue, comment lire les signaux d'avertissement et comment en acquérir un afin que le remplacement retable la machine à un mouvement complet en lieu et place de recommencer un démontage. Les flottes qui gagnent en temps de fonctionnement traitent le train d'entraînement comme un ensemble hydraulique de précision, et non comme un produit de base, et les données de 2026 poussent tout le monde à les rejoindre.
Les chiffres font bien ressortir l'importance du problème. Les moteurs hydrauliques et les trains d'entraînement des machines de terrassement se trouvent dans un marché où le gisement de profits a nettement changé, passant de l'installation de nouvelles machines à la reprise d'usure en autodiversion. En effet, une machine à chenilles consomme ces éléments grâce à la contamination, la chaleur et les chocs, et non pas sur la base d'un calendrier. Les données de terrain obtenues auprès de grosses excavatrices opérant dans des conditions extrêmement difficiles dans le secteur minier montrent que le temps d'arrêt non planifié lié aux moteurs hydrauliques s'élève en moyenne à plus de quarante heures par mille heures de fonctionnement, durant lequel l'usure du balancier et la cavitation représentent la majeure partie des incidents critiques. Le train d'entraînement, qui comprend le moteur et la boîte de vitesses placés sur la chenille, est précisément le composant sur lequelLorsque le fonctionnement d'un équipement met en évidence la nécessité d'une recherche, c'est généralement un équipement qui a cessé de fonctionner de manière productive, ou un gestionnaire de flotte planifiant le démontage de l'équipement avant que cela n'arrive.
Qu'est-ce qu'un réducteur final ?
Un final drive est le moteur hydraulique et la boîte de réducteur planétaire montés à l'arrière de chaque châssis de la machine. Le moteur convertit la pression hydraulique et le débit de la pompe principale de la machine en rotation ; la boîte de réducteur planétaire réduit cette rotation pour générer un couple élevé et entraîne la dent de la piste. Chaque machine à chenilles est équipée de deux final-drives, un par côté, et ils fonctionnent de manière indépendante afin que la machine puisse tourner, pivoter et progresser. Sans final-drives fonctionnels, la machine ne peut pas seDéplacer sous sa propre propulsion - c'est pourquoi, parmi les consultations pour les dispositifs de châssis, le final-drive se situe au sommet de la liste des recherches traitant du déplacement, tout comme la chaîne, les rouleaux et les dents. Tout le reste du système de déplacement - la chaîne qui enveloppe la dent, les rouleaux sur lesquels elle roule, les défasceurs qui la tensionnent - dépend du fait que le final-drive tourne correctement.
Pourquoi cela échoue : contamination, chaleur et choc
Un entraînement final peut tomber en panne pour une courte liste de raisons, et la contamination les entraîne toutes. Le moteur est un composant hydraulique de précision qui exige un fluide propre et une pression correcte ; une fois que des particules abrasives atteignent le groupe rotatif, l'efficacité volumétrique chute et la chaleur augmente. Les données de laboratoire et de terrain montrent que quand le fluide est chaud et contaminé, l'efficacité d'un moteur peut diminuer de dix pour cent ou plus sur toute sa plage de vitesse, et que l'éclatement thermique et tribo-lithique est ce qui réduit la durée de vie. Ajoutez à cela les chocs, qui poussent les débris, travaillent sur des pentes, les charges latérales que le boîtier n'était pas conçu pour supporter, et le train de transmission et les roulements subissent les dommages. La chaleur, la contamination et les chocs ne sont pas des pannes distinctes ; elles se renforcent l'une et l'autre, et c'est au train d'entraînement que de telles situations convergent.
Le mythe de la redondance de deux machines par unité
Il est tentant de penser que parce que une machine est équipée de deux trains d'engrenage finaux, la perte d'un d'entre eux n'est pas négligeable. Cependant, ce n'est pas le cas. Un train d'engrenage finaux perdant sur l'un des côtés entraîne le déplacement de la machine vers ce côté, surchargeant ainsi l'autre côté, et bloquant l'équipement au milieu d'un projet. Les deux installations échouent indépendamment, et un incident de contamination dans le circuit hydraulique contamine souvent les deux en même temps. Les flottes qui traitent le couple de trains d'engrenage finaux comme un seul système d'usure – évaluant l'état de l'huile de transmission, l'historique des fuites et les tendances de température des deux côtés ensemble – évitent le piège de réparer l'un d'entre eux en observant que seul l'autre sera affecté d'ici quelques semaines. La leçon pratique est que tout événement lié aux trains d'engrenages finaux est presque toujours une histoire à deux visages, même lorsque seulement l'un d'eux a échoué aujourd'hui.
Lire les signaux d’échec tôt
Les signes d'une transmission finale défaillante sont audibles et perceptibles bien avant la catastrophe. Le grincement ou le cri étrange provenant de la partie de la chaîne, la machine qui tire d'un côté durant la conduite, l'huile de transmission visible qui s'écoule du carrossage du moteur ou de l'étanchéité de l'arbre, la réduction de la vitesse de déplacement ou de la puissance, ainsi que la chaleur excessive dans la zone de la transmission finale après un fonctionnement normal sont les avertissements avant-coureurs. La discipline qui compte est de faire cesser l'exploitation sous charge et d'inspecter le moment où un de ces symptômes apparaît, car une transmission finale défaillante qui continue à fonctionner transforme un travail de réfection d'étanchéité et de bearing en un remplacement complet. Une chute de vitesse de déplacement ou un traînage de l'un des côtés est un événement programmé en attente de survenue, et non une raison pour continuer à pousser la machine.
Durée de vie, intervalles et la règle des 3 000 à 5 000 heures
En tant que figure de planification, un entraînement final correctement entretenu fonctionne environ 3 000 à 5 000 heures avant que les signes d'usure critique ne se manifestent, mais cet intervalle s'effondre dans un travail abrasif ou à fort impact et s'allonge dans un travail propre et légère. La réponse honnête est toujours la mesure et l'état de l'huile, pas une règle approximative. Ce que les données de 2026 ajoutent, c'est que les cycles de remplacement se raccourcissent pour les machines utilisées intensivement, et que les opérateurs qui planifient les entraînements finals en fonction du nombre d'heures et des conditions de travail – et non en fonction d'un calendrier fixe – dépensent moins par heure de production et évitent la panne qui peut bloquer une machine au milieu d'un projet. Un entraînement final n'est pas une pièce calendaire ; c'est une pièce en fonction du temps d'utilisation et de la pollution.
Gear-Oil Discipline : L'assurance la moins chère
L'habitude garantissant la plus longue durée de vie des transmissions finales est la discipline des fluides d'entraînement. Changez l'huile d'entraînement au moment indiqué par le constructeur - généralement autour de 1 000 heures de fonctionnement - et assurez-vous que le système de préaspiration et les joints sont intacts afin d'empêcher les contaminations. Une transmission qui perd son huile à travers le joint d'essieu s'use en quelques heures et cette fuite est le défaut le moins cher à repérer. Les flottes qui analysent et inspectent régulièrement l'état de l'huile d'entraînement, plutôt que de se baser sur une date, transforment le remplacement des transmissions finales d'une panne en un événement programmé. L'huile d'entraînement est l'élément essentiel du système planétaire ; traitez le cycle de remplacement de cette huile comme étant non négociable et l'ensemble vous récompensera par sa durée de vie.
Sourcing : Moule, rapport et correspondance du numéro de pièce
Buying a final drive well means three things. First, complete part-number and dimension matching: the assembly must be specified to the machine model, the bolt-hole pattern on both the sprocket and frame sides, and the gear ratio – not to a generic ‘looks about right’. Second, a guarantee on fit and performance, because a final drive that does not bolt true to the frame or sprocket destroys the very track it is meant to drive. Third, verification of the internal specification, because a drive built for the wrong pressure or ratio will not survive the duty. Overseas buyers in 2026 have stopped chasing the lowest price and started demanding complete part numbers, in-house testing and after-sales warranty – because a final drive that arrives late, or wrong, turns a planned weekend into a two-week wait.
OEM contre Aftermarket - et le piège TCO
Le choix entre les trains motopropulseurs d'origine et ceux de l'après-vente ne repose pas vraiment sur l'étiquette ; il s'agit plutôt de contrôle de la qualité. Les unités d'après-vente de qualité, fournies par des fournisseurs qui testent physiquement chaque assemblage et qui garantissent ce dernier, peuvent offrir la même durée de vie que les pièces d'origine, à un fraction de leur coût, c'est pourquoi elles sont devenus la norme de l'industrie dans le domaine du remplacement sur de nombreux machines. Le piège consiste dans les unités non testées et expédiées sans contrôle : les données de l'industrie montrent que les pièces d'après-vente mal sourcées peuvent nécessiter un remplacement environ un an et demi plus tôt, ce qui ajoute 15 à 25 % au coût global de la propriété au fil du temps. La différence réside dans le fait que le fournisseur dispose-t-il de processus de test et de montage authentiques, et non pas dans le label OEM. Achetez des pièces adaptées aux exigences de la machine et vérifiez que le fournisseur garantit le produit.
Le signal télématique
Alors que les achats se professionnalisent, le train d'entraînement est devenu un point de données. Si le monitoring d'une machine indique que le train d'entraînement fonctionne plus chaud que la valeur de base ou consomme une quantité d'huile hydraulique plus élevée que la normale, cela est un signal d'échange anticipé, et non une raison de attendre que le moteur cesse de fonctionner sur place. Les flottes qui utilisent des rapports structurés sur le système de déplacement pour planifier les pièces de rechange avec plus de précision, réduire les pannes catastrophiques et aligner leurs dépenses en pièces sur la manière dont la machine est réellement utilisée. Les fournisseurs qui proposent des conseils techniques avec la pièce – indiquant la température et le débit à surveiller – gagnent en influence sur les spécifications, car l'acheteur n'achète plus une boîte en acier ; il achète une durée de fonctionnement prévisible. Le train d'entraînement est devenu un levier d'exploitation continue, et les flottes qui traitent cette partie comme un élément de leur entreprise ne reposent pas sur un tracteur.
Climat et conditions du sol
Deux machines identiques dans des environnements différents consomment les trains d'entraînement à des vitesses toutes différentes. Les environnements abrasifs, rocailleux ou utilisés dans les carrières érodent les joints et fatiguent les roulements beaucoup plus rapidement que les sols propres ; les sites boueux et corrosifs attaquent le joint et le métallo à la fois. C'est pourquoi un intervalle de remplacement unique est systématiquement inexact et pour quelle raison la mesure l'emporte sur le calendrier. Les flottes opérant dans des conditions difficiles doivent raccourcir la durée des changements d'huile et de gonfleur, préferer les ensembles de qualité garantie, et conserver une réserve de stocks plus importante, puisque leurs trains d'entraînement atteignent le seuil d'usure plus rapidement et faillent plus cher si l'on reconnaît le problème trop tard. Le terrain et le climat, et non les heures sur le compteur, sont les indicateurs les plus pertinents du moment où le train d'entraînement doit être remplacé.
Stockage et manipulation avant le montage
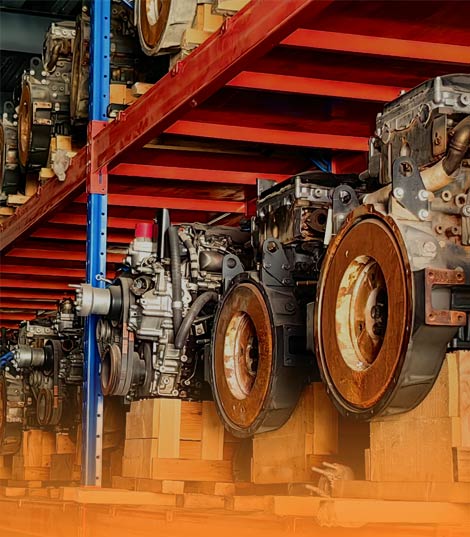
Un train de transmission n'est bon que si il est arrivé en bon état. Stockez les ensembles dans un espace sec et fermé, au-dessus du sol, car une unité rouillée dans un entrepôt perd le fini de surface qui lui avait donné ses années de service, et un joint d'arbre corrodé s'écoule dès la première heure. Gardez le conservateur d'usine et les bouchons de protection intacts jusqu'à l'installation, et ne jamais empiler de charges lourdes sur un ensemble dans une boîte de façon à déformer la carcasse. Au banc d'essai, vérifiez les motifs de montage et le joint d'arbre avant d'assembler - un ensemble arrivé avec un joint abimé ou une bride déformée ne se posera pas correctement et s'usera inégalement dès la première heure. Le temps consacré à inspecter le train de transmission avant de le mettre sur la machine est la meilleure garantie contre un démontage prématuré.
Consolidation et transport mondial
Pour les opérations mondiales qui utilisent des réducteurs finaux dans différentes régions, la consolidation des achats auprès d'un seul fournisseur avec des expéditions internationales vérifiées réduit les charges administratives et garantit des normes de qualité uniformes sur l'ensemble du parc. Le bon fournisseur livre rapidement - car chaque jour où une machine est bloquée coûte de l'argent - et verifie la compatibilité avec le numéro de série de la machine avant la coupe de la commande. En acheminant le réducteur final avec les joints, les roulements et les filtres qu'il partage lors du démontage, au lieu de gérer plusieurs urgences, on réduit le coût d'achat et élimine les frais d'urgence liés à une panne. Les parcs qui internalisent cela cessent de considérer le réducteur fin auxiliaire comme une marchandise et commencent à le traiter comme le levier de disponibilité qu'il a toujours été.
Les erreurs qui coûtent le plus cher
Les erreurs se répètent dans chaque flotte. L'achat se limite au prix et l'on ignore les garanties de contrôle de la qualité du fournisseur. On ignore l'intervalle d'entretien de l'huile de transmission jusqu'à ce que le moteur soit fermé. On remplace une partie et on attend l'autre. On mélange des rapports non validés dans tout le système de transmission, si bien que rien ne fonctionne à la même vitesse. On traite la transmission finale comme une pièce de substitution plutôt qu'une assemblée hydraulique de précision. Chacune de ces actions transforme une réparation prévisible et programmeable en une dépense imprévue et coûteuse. La solution n'est pas de mettre plus d'argent de côté ; c'est d'examiner la transmission finale à l'échelle des pièces, de la mesurer, de la comparer, de remplacer son huile de transmission et d'effectuer son remplacement en tant que système - avant que le sol et la contamination déterminent eux-mêmes le moment de l'intervention.
Conclusion
L'entraînement final est le composant moteur de la châssis et la partie qui, plus que toute autre, détermine si une machine à chenilles fournit des heures de production ou devient un goulot d'étranglement sur le terrain. Un moteur hydraulique de précision et une boîte de vitesse planétaire, qui sont surtout vulnérables à la contamination, à la chaleur et aux chocs, et qui ont une durée de vie d'environ 3 000 à 5 000 heures en service correct - ils méritent d'être compris comme un ensemble conçu de joints, de roulements et d'engrenage, et non pas comme une boîte métallique à acheter à bas prix. Les flottes qui changent l'huile de transmission à intervalles réguliers, lisent les signaux de température et de débit, spécifient des montages vérifiés pour un fonctionnement dans des conditions difficiles et consolident la commande dépensent moins par heure et évitent les pannes qui laissent une machine au milieu du projet. Racer Machinery fournit des groupes de transmission et des composants de systèmes de déplacement neufs correspondants aux numéros de composants de votre machine et expédiés sous forme d'importations groupées à plus de cent pays, de sorte que votre prochaine démonstration sur le terrain est planifiée par vous et non par le terrain.